13 Nov 2026
Как снизить содержание формальдегида на заводе по производству древесностружечных плит
Выучить больше >


Березовая фанера — популярный материал для производства мебели с ЧПУ, компонентов корпусов, стеллажей, систем витрин, внутренней отделки и панелей точной резки. Структура перекрестно-ламинированного шпона обеспечивает полезные механические свойства, а естественная поверхность и открытые многослойные края обеспечивают гибкость дизайна. Однако для достижения стабильных результатов обработки на станках с ЧПУ требуется нечто большее, чем просто выбор подходящей толщины панели. Качество шпона, внутреннее соединение, допуски по размерам, содержание влаги и параметры резки — все это влияет на конечный компонент.
Для производителей, обрабатывающих большие объемы панелей, небольшие различия в сырье могут создать серьезные производственные проблемы. Непостоянная толщина может повлиять на настройки инструмента и размеры детали. Внутренние пустоты могут привести к появлению дефектов вдоль фрезерованных кромок. Плохое соединение может привести к расслоению шпона во время резки, а чрезмерные колебания влажности могут привести к изменениям размеров после механической обработки. Выбор березовой фанеры с учетом ее характеристик обработки помогает повысить производительность и сократить количество последующих доработок.
Березовая фанера состоит из нескольких слоев березового шпона, склеенных вместе, обычно со смежными направлениями волокон, расположенными под прямым углом. Такая структура обеспечивает баланс жесткости и прочности в разных направлениях, что делает материал пригодным для изготовления плоских деталей мебели и фасонных деталей.
По сравнению со многими материалами из цельной древесины, березовая фанера обычно обеспечивает более предсказуемые размеры панелей и меньшее направленное движение. Это ценно в производстве с ЧПУ, где компоненты вырезаются по запрограммированным размерам и собираются с относительно жесткими допусками.
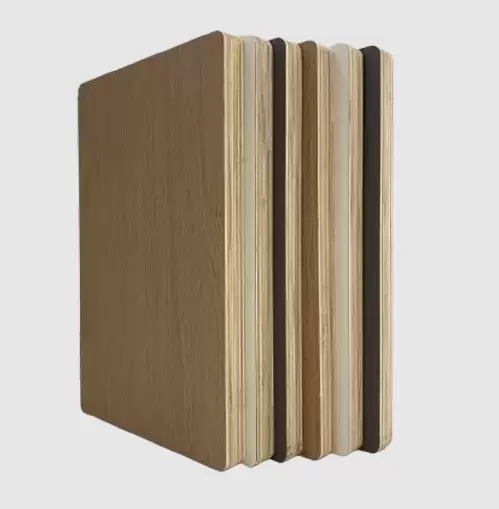
Его многослойный край также можно использовать как элемент визуального дизайна. В современной мебели, стеллажах, торговых витринах и архитектурных интерьерах открытые края фанеры иногда сохраняются, а не покрываются кромкой. Это делает консистенцию шпона и внутреннюю структуру особенно важными, поскольку механическая обработка может выявить качество каждого слоя.
Толщина является одной из наиболее важных характеристик березовой фанеры, обработанной на станке с ЧПУ. Обычная толщина мебельных панелей включает 9 мм, 12 мм, 15 мм, 18 мм и 21 мм, хотя доступный диапазон зависит от производителя и спецификации продукта.
Правильная толщина зависит от размеров компонента, условий нагрузки, расстояния между опорами, конструкции оборудования и требований к обработке. Панель толщиной 18 мм может подойти для многих сторон шкафа и полок, а более тонкие панели можно использовать для днища ящиков, задних панелей и легких внутренних компонентов. Это общие примеры применения, а не универсальные правила проектирования; Фактическая пригодность должна быть подтверждена путем оценки конструкции и сборки.
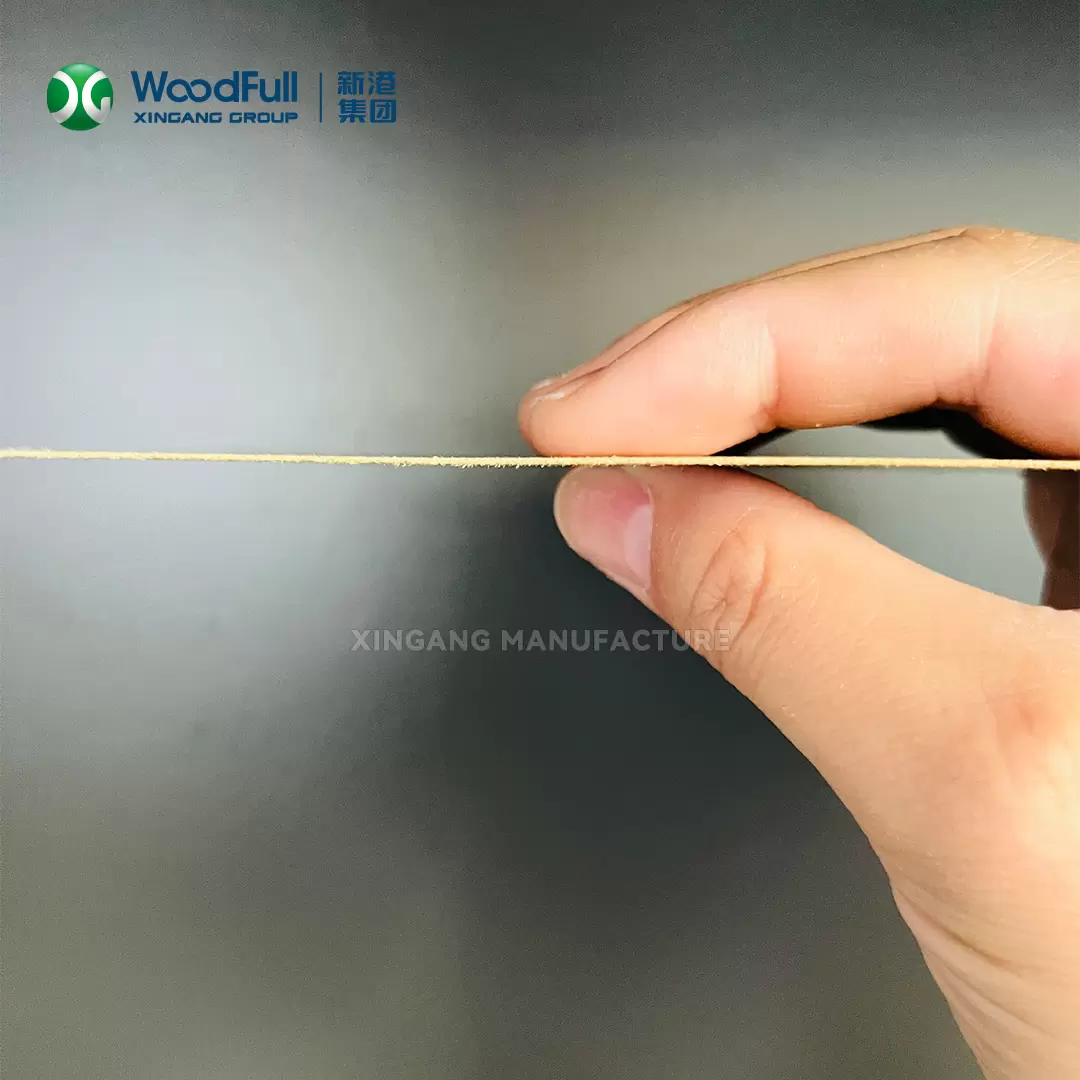
Допуск по толщине имеет значение, поскольку программы ЧПУ часто разрабатываются с учетом номинальных размеров материала. Если фактическая толщина листов значительно различается, глубина канавок, размеры карманов, обработка кромок и установка оборудования могут стать несовместимыми. Для компонентов, требующих точных соединений, даже относительно небольшие отклонения могут повлиять на качество сборки.
Надежная спецификация должна определять номинальную толщину, допустимый допуск, метод измерения и частоту отбора проб. Измерения следует проводить в нескольких точках на каждой панели, поскольку толщина может варьироваться по всей поверхности. Калибровка измерительного оборудования и последовательные процедуры проверки помогают гарантировать, что поступающий материал соответствует производственным требованиям.
Внутренняя структура березовой фанеры напрямую влияет на производительность резки на станках с ЧПУ. Хорошо склеенные слои шпона помогают панели оставаться неповрежденной во время фрезерования, сверления и обработки кромок. Напротив, слабая связь может привести к локальному расслоению, неровным краям и видимым дефектам.
Внутренние пустоты являются еще одной проблемой. Когда фрезерный станок с ЧПУ прорезает область, содержащую зазор между слоями шпона, на кромке могут быть впадины или незакрепленные участки шпона. Эти дефекты могут усложнить обработку кромок и могут быть неприемлемы для мебели с открытыми кромками фанеры.
Поэтому качество шпона следует оценивать не только по внешнему виду, но и по консистенции сердцевины. Соответствующие факторы включают толщину шпона, контроль перекрытия, распределение зазоров, выравнивание сердцевины и покрытие клеем. Для крупносерийного производства с ЧПУ последовательная структура сердцевины может быть более ценной, чем просто визуально привлекательный лицевой шпон.
Клеевая система определяет, насколько эффективно слои шпона остаются склеенными во время производства и эксплуатации. На характеристики склеивания влияют рецептура клея, скорость нанесения, содержание влаги в шпоне, время сборки, температура прессования, давление и условия отверждения.
Недостаточное нанесение клея может привести к слабому склеиванию, а неподходящие условия прессования могут привести к неполному отверждению или другим дефектам качества. Чрезмерное или неравномерное нанесение клея также может повлиять на качество панели и характеристики обработки.
Для применений на станках с ЧПУ прочность соединения должна соответствовать предполагаемому использованию панели и соответствующему стандарту на продукцию. Внутреннее соединение или тестирование качества соединения могут помочь оценить целостность структуры панели. В зависимости от применения и требований рынка могут потребоваться дополнительные испытания на устойчивость к влаге или выбросам.
Компания Shandong Xingang Group Co., Ltd. разработала биомиметический клей Xingang в рамках своей деятельности по производству экологически ориентированных древесных материалов. По данным компании, клей не содержит формальдегида, бензола и других вредных веществ и применяется в таких продуктах, как биомиметические декоративные плиты, плиты ультратонкой плотности и биомиметическая морская фанера. При рассмотрении этой технологии для березовой фанеры производители должны проверить точный состав панели, характеристики склеивания и применимые результаты испытаний для поставляемого продукта.
Даже высококачественная березовая фанера может дать плохие результаты обработки, если параметры резки неподходящие. Геометрия инструмента, скорость резания, подача, скорость шпинделя, глубина резания и состояние инструмента — все это влияет на качество кромки и срок службы инструмента.
Острая твердосплавная фреза обычно используется для обработки фанеры. При выборе инструмента следует учитывать толщину панели, структуру шпона, направление резки и требуемую обработку кромки. Сверла компрессионного типа могут быть полезны там, где необходимо поддерживать качество как верхней, так и нижней поверхности, в то время как другие геометрии инструмента могут быть более подходящими для конкретных операций резания.
Скорость подачи и скорость шпинделя следует регулировать вместе. Чрезмерная подача может вызвать разрывы, вибрацию или неровные края, а неподходящая скорость шпинделя может увеличить выделение тепла и ускорить износ инструмента. Изношенная режущая кромка может привести к раскалыванию шпона и несоответствию размеров, даже если программа ЧПУ остается неизменной.
Вместо того чтобы полагаться на рекомендации по общим параметрам, производственные настройки следует проверять с использованием фактической конфигурации панели, инструмента и машины. Короткий пробный запуск позволяет установить подходящие настройки до начала производства полной партии.
Березовая фанера – это продукт на основе древесины, поэтому ее влажность реагирует на окружающую среду. Различия между влажностью панели и условиями в мастерской могут привести к изменениям размеров, короблению или нестабильным результатам обработки.
Панели следует хранить на ровной, хорошо поддерживаемой поверхности в сухом и вентилируемом помещении. Следует избегать прямого контакта с полом, стоячей водой и резкими изменениями влажности. Когда панели перемещаются со склада в контролируемую производственную среду, достаточная акклиматизация может помочь уменьшить отклонения в размерах.
Содержание влаги следует проверять, когда применение требует более строгого контроля размеров или когда панели используются в средах со значительными изменениями влажности. Последовательные методы хранения особенно важны для крупномасштабных операций с ЧПУ, поскольку даже незначительное перемещение материала может повлиять на посадку нескольких компонентов.
Спецификация панели, готовой к использованию на станке с ЧПУ, должна охватывать не только внешний вид. Входной контроль может включать размеры панели, допуск по толщине, прямоугольность, плоскостность, дефекты поверхности, состояние кромок и содержание влаги. Для критически важных применений прочность сцепления и другие механические свойства также должны быть проверены на соответствие согласованным требованиям.
Практический процесс квалификации должен включать пробную обработку. Репрезентативные панели можно распилить с помощью предназначенной программы ЧПУ и оценить точность размеров, качество кромок, отделение шпона, производительность сверления и соответствие сборки. Если конечный продукт имеет открытые края, эти края следует проверять при том же освещении и условиях отделки, которые использовались для утверждения производства.
Такой подход помогает выявить проблемы, связанные с материалом, до того, как они повлияют на всю партию. Это также создает более четкую основу для взаимодействия между поставщиком панелей и производителем мебели.
Стабильное производство с ЧПУ зависит от стабильного качества сырья и четких технических характеристик. Березовую фанеру следует оценивать по точности толщины, целостности сердцевины, характеристикам склеивания, характеристикам механической обработки, устойчивости к влаге и требованиям окружающей среды.
Shandong Xingang Group Co., Ltd. стремится разрабатывать экологически ориентированные древесные материалы и работать с глобальными партнерами для поддержки более здоровой и устойчивой внутренней среды. Сочетая инновации в материалах с оценкой на основе применения, производители могут найти решения для панелей, которые лучше соответствуют их процессам обработки и требованиям к готовой продукции.
В конечном счете, ценность березовой фанеры в производстве с ЧПУ заключается в предсказуемости производительности на протяжении всего производственного цикла. Согласованные панели помогают уменьшить необходимость регулировки инструмента, дефекты обработки, проблемы сборки и отходы материала. Определение измеримых требований к качеству и проверка панелей посредством реальных испытаний на механическую обработку обеспечивают практическую основу для долгосрочной надежности поставок.