17 Feb 2025
Научно-исследовательский институт Синган
Выучить больше >


Работа современного завода по производству древесностружечных плит требует точной координации между подготовкой сырья, обработкой частиц, сушкой, смешиванием, формованием матов, горячим прессованием и отделкой. Каждый этап производства напрямую влияет на плотность плиты, постоянство толщины, прочность внутреннего соединения, качество поверхности и общие производственные затраты. Даже небольшие изменения содержания влаги в древесных частицах или распределения смолы могут привести к значительным колебаниям качества в разных партиях продукции. Поскольку спрос на изделия из древесины с более высокими эксплуатационными характеристиками и меньшим воздействием на окружающую среду растет, производители должны оптимизировать как эффективность производства, так и использование материалов без ущерба для надежности продукции.
Таким образом, повышение эффективности предприятия – это не просто вопрос увеличения скорости производства. Это требует контроля всего производственного процесса, снижения потерь материала, оптимизации энергопотребления и поддержания стабильных свойств продукции при различных спецификациях плит.
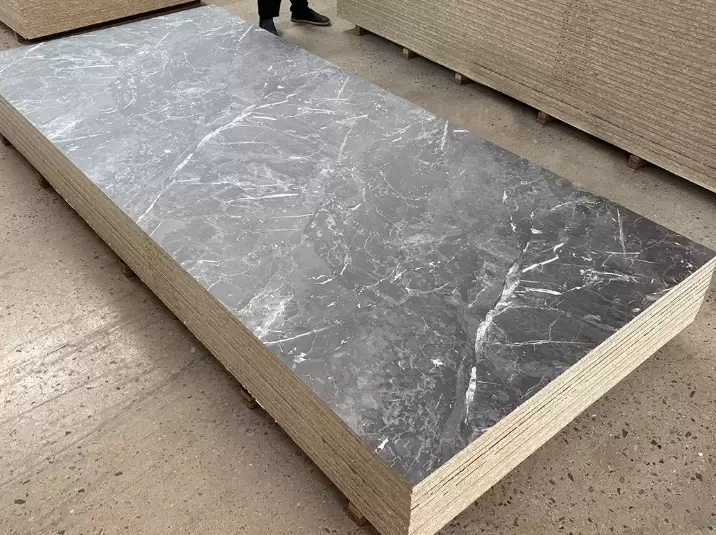
Подготовка сырья является одним из наиболее важных этапов в производстве ДСП. Древесная щепа, опилки, стружка и другие лигноцеллюлозные материалы перед подачей в процесс смешивания должны быть переработаны в частицы подходящего размера и влажности.
Геометрия частиц влияет на формирование мата, характеристики склеивания и свойства готовой плиты. Мелкие частицы обычно больше подходят для поверхностных слоев, поскольку они помогают создать более гладкую поверхность, тогда как более крупные частицы обычно используются в основном слое для обеспечения структурной поддержки. Неравномерное распределение частиц по размерам может привести к неравномерности профилей плотности и нестабильным механическим характеристикам.
Не менее важен контроль влажности. Чрезмерная влага увеличивает затраты энергии при сушке и может вызвать дефекты, связанные с паром, во время горячего прессования. С другой стороны, недостаточная влажность может повлиять на распределение смолы и сцепление частиц. Поэтому промышленные сушилки должны поддерживать уровень влажности, соответствующий выбранной системе смол и условиям прессования.
Практическая производственная стратегия состоит в том, чтобы установить отдельные параметры контроля для частиц поверхности и ядра, а не применять одинаковые стандарты подготовки на протяжении всего процесса. Это улучшает использование материала и обеспечивает большую гибкость при производстве плит различной толщины и плотности.
Применение смолы напрямую влияет на прочность склеивания и стабильность размеров древесностружечной плиты. Во время смешивания клей должен равномерно распределяться по поверхности частиц. Неравномерное нанесение может привести к появлению слабых участков склеивания, чрезмерному расходу смолы или нестабильным механическим свойствам.
В традиционном производстве древесностружечных плит обычно используются системы карбамидоформальдегидных (UF), меламино-мочевиноформальдегидных (MUF) или фенолформальдегидных (PF) смол, в зависимости от требований к продукту и условий окружающей среды. Выбор клея влияет на характеристики отверждения, влагостойкость, выбросы и параметры прессования.
Для производителей, разрабатывающих продукцию, не содержащую формальдегид, альтернативные клеевые технологии открывают еще один путь к улучшению экологических показателей. Группа компаний Shandong Xingang разработала биомиметический клей Xingang, позиционирующийся как технология склеивания без формальдегида, бензола и вредных веществ. Его применение в изделиях из древесины демонстрирует потенциал альтернативных систем склеивания в экологически ориентированном производстве панелей. Фактические производственные параметры должны быть установлены в соответствии с рецептурой клея, характеристиками частиц и проверенными характеристиками склеивания.
Формирование мата – еще одна важная операция. Поверхностные и внутренние слои должны быть равномерно распределены для достижения целевого профиля плотности платы. Неравномерный вес мата может привести к отклонениям по толщине, появлению локальных слабых мест и увеличению потерь при шлифовании. Автоматическое взвешивание, контроль формования и онлайн-мониторинг помогают поддерживать однородность до того, как мат попадет в горячий пресс.
Горячее прессование – одна из самых энергоемких операций на предприятии по производству ДСП. На этом этапе тепло и давление консолидируют мат из частиц, одновременно активируя клеевую систему.
График прессования должен учитывать толщину плиты, заданную плотность, характеристики отверждения клея, начальную влажность мата и теплопередачу через структуру плиты. Чрезмерное время прессования снижает производительность и увеличивает потребление энергии. Недостаточное отверждение может привести к низкой прочности внутреннего соединения, а неправильное распределение давления может вызвать изменения плотности или нестабильность толщины.
Например, производство структурной ДСП толщиной 18 мм требует другой стратегии прессования, чем производство тонких декоративных панелей. Более толстым плитам обычно требуется больше времени для проникновения тепла в сердцевину и полного отверждения клея. Следовательно, оптимизация графика печати для каждой спецификации продукта более эффективна, чем использование фиксированных производственных параметров.
Прессы непрерывного действия обеспечивают преимущества в гибкости производства и стабильности производительности, в то время как многостворчатые прессы периодического действия могут подходить для определенных производственных мощностей и конфигураций продукции. Выбор подходящего оборудования зависит от годового объема производства, размеров плит, ассортимента продукции и имеющихся инвестиций.
На многих предприятиях по производству ДСП на сушку и горячее прессование приходится значительный расход энергии. Таким образом, повышение тепловой эффективности может привести к значительной экономии эксплуатационных расходов.
Системы рекуперации тепла могут улавливать полезную энергию из выхлопных газов или других технологических потоков. Оптимизация воздушного потока сушилки, контроль влажности частиц перед сушкой и поддержание теплоизоляции также могут снизить ненужный расход топлива. Кроме того, системы пылеулавливания должны быть спроектированы так, чтобы удалять мелкие древесные частицы, обеспечивая при этом безопасную и стабильную работу предприятия.
Рекуперация материалов является еще одним важным фактором эффективности. Подходящие производственные остатки, шлифовальная пыль и переработанные древесные материалы могут использоваться повторно, если это позволяют характеристики продукта и меры контроля загрязнения. Однако переработанный материал необходимо правильно сортировать и обрабатывать, чтобы предотвратить влияние примесей на внешний вид, склеивание или механические свойства плит.
Надежный завод по производству ДСП должен контролировать качество на протяжении всего производства, а не полагаться исключительно на конечный контроль продукции. Важные параметры включают содержание влаги в частицах, норму нанесения смолы, вес мата, температуру пресса, толщину плиты, плотность, прочность внутренней связи, прочность на изгиб и состояние поверхности.
Измерение толщины в режиме онлайн и анализ профиля плотности могут помочь выявить отклонения до того, как они приведут к появлению большого количества дефектных плат. Лабораторные испытания по-прежнему необходимы для проверки механических свойств и выбросов формальдегида в соответствии с применимыми стандартами на продукцию.
Цифровой мониторинг процесса также позволяет производителям сопоставлять условия производства с характеристиками готовой платы. Записывая рабочие параметры и результаты контроля для каждой производственной партии, заводы могут выявлять повторяющиеся дефекты и повышать стабильность процесса.
Экологические характеристики становятся все более важным фактором в производстве инженерных изделий из древесины. Производители должны учитывать не только потребление энергии при производстве, но и выбросы клея, использование сырья и экологические характеристики готовых плит.
Shandong Xingang Group Co., Ltd. специализируется на экологически ориентированных древесных материалах и инновационных технологиях склеивания. Биомиметический клей Xingang разработан с учетом отсутствия формальдегида, бензола и вредных веществ и широко применяется в биомиметических декоративных плитах Xingang, ультратонких плитах плотности и биомиметической морской фанере.
Этот подход отражает более широкое направление развития индустрии древесностружечных плит: улучшение характеристик продукции при одновременном снижении зависимости от традиционных систем химического соединения. Для производителей использование альтернативных клеев требует тщательной проверки прочности сцепления, влагостойкости, производственной совместимости и долгосрочной стабильности продукта.
Улучшение завода по производству древесностружечных плит требует комплексного подхода к подготовке сырья, контролю влажности, смешиванию смол, формованию матов, горячему прессованию, управлению энергопотреблением и контролю качества. Эффективность производства зависит от контроля взаимодействия между этими процессами, а не от изолированной оптимизации отдельных машин.
По мере того, как деревообрабатывающая промышленность движется к повышению производительности и производству более экологичных материалов, инновационные клеевые технологии и интеллектуальное управление процессами будут приобретать все большее значение. Сочетание стабильных производственных процессов с экологически ориентированными связующими решениями обеспечивает практическую основу для производства надежных древесностружечных плит, одновременно поддерживая долгосрочное развитие экологически чистых строительных материалов.